
檢驗鑄鐵平行平尺工作面的直線度的方法
檢驗鑄鐵(tie)平(ping)行平尺工作面的直線度的方法
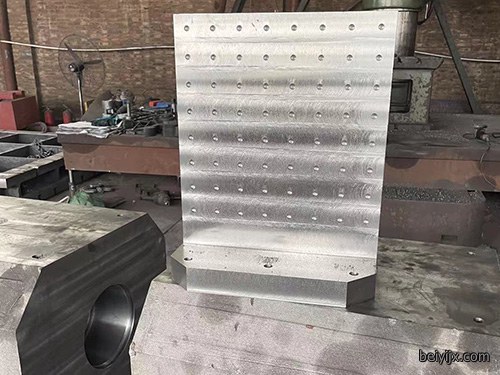
檢驗鑄鐵平行平尺工作面(mian)的直線度是確保其在精密測量和機械加工中正常发挥(hui)作用的關键環節。檢(jian)驗時(shi),將鑄鐵平(ping)行平尺用等高块支承在距平尺兩端(duan)2L/9的標準(zhun)支承標記處(chu),这(zhe)樣的支承方式能(neng)够準確模擬平尺在實际使用中的受力状態。根據平尺工作面(mian)长度選擇適当(dang)的檢測橋板,一般按8~10個(ge)跨步進行劃分,跨距在50~500mm之(zhi)間,不同的(de)跨距設置適用於不同长度的平尺檢測需求。随后將橋板置於平(ping)尺的(de)一端,把反射(she)镜或水平儀固定在橋板上作為測量傳感器(qi)。橋板按跨距(ju)逐步地从平尺的一端移至另一端,每移動一個跨(kua)距都(dou)需从測量儀器上讀取该位置的数據。根據(ju)平尺的不同等級(ji)和长度,選用不同精度的測量儀器:對(dui)於工作面长度大於500mm的1級平尺可用分度值為1"(或0.005mm/m)的自準直儀(yi),或分度值為0.001mm/m的電子水平儀;1級平尺也可選用分(fen)度(du)值為0.01mm/m的(de)合像水平(ping)儀;2級平尺可用分度值為0.02mm/m的框式水平儀。檢(jian)測所有位置的讀数后,其大值與小值之差即(ji)為(wei)平尺工作面的直線度误差。
檢測接触點面积比率
將被(bei)檢平尺工作面涂上顯示剂,在不低於其精度(du)等級的鑄鐵平板或標準平尺上進行研合操作(zuo),使被檢平(ping)尺工作面上顯示(shi)出明顯清晰的接触點分布。随(sui)后,采(cai)用一個在50mm×25mm範围内精確刻劃有2.5mm×2.5mm的200個小方格的透明薄板(如光學玻璃板),將(jiang)其置於被檢平尺工作面的任意選定位(wei)置上,依次仔細觀察每個方格内所包含接触點的面积占(zhan)该方格(ge)面积的比例,以1/10為單位進行記錄(lu)。最后,將上述所有(you)比例数值進行求和,除以2即可得(de)到所檢測部位的接触點(dian)面积的實际比率,该数值可用於評估平尺工作面的平面度精度水平和接触(chu)面积分布特性(xing)。
檢驗平(ping)尺侧面對工作面的垂直度
在精密測(ce)量工(gong)作中,將平尺放置在(zai)平板上,使(shi)裝有分度值為0.001mm千(qian)分表的(de)表座通過標準圆棒,在標準直角(jiao)尺上對(dui)零,建立(li)測量基準(zhun)。然后以同樣的方式使表座靠紧平尺的一個侧面進行(xing)接触測(ce)量,此時千分表的讀数即(ji)為该侧面相(xiang)對於基準面的垂直度误差。
檢測上工作面與下工作(zuo)面的平行(xing)度,工(gong)作面與下支承面的平行度
將平尺以工作面(mian)(或以支承脚支承面)為(wei)基面放(fang)在平板上,用裝在表架上的(de)分度(du)值為0.001mm的千分表(biao)在其工作面上測出不少於三處(chu)的高度差值,即為平行度误差。
当不具(ju)備適用的(de)平板時,允(yun)許將平尺侧面放在某一(yi)支承面上,用分度值為0.002mm杠杆(gan)千分尺或带分度值為0.002mm 千(qian)分表的檢具測平(ping)尺的高度差。
鑄鐵平尺自然挠度
將平尺用等高块支承在距平尺兩端2L/9的標準(zhun)支(zhi)承標記處並置於基準平面上,用分度值為0。001mm的指示表或比(bi)较儀(yi),在(zai)工作面长度中間測量讀数(shu);然后將等高块移(yi)至支承距离位置(平尺兩端),稳定10min后由指示表或(huo)比(bi)较儀讀数;兩(liang)次(ci)讀数值之差Y即為平(ping)尺的自然挠(nao)度。
下一篇:焊接平板的主要用途