
關於消失模鑄造所產生夹渣缺陷的原因分析及對策
消失模鑄造鑄件的夹渣缺陷是指由(you)於型砂顆粒、涂料(liao)及其他夹雜物在浇注過程中随液體金屬進入鑄件而形成的缺陷(xian)。本文分析了夹渣缺陷產生的原因,指出夹(jia)渣缺陷是一個(ge)系統工程,在涂料、裝箱操作、浇(jiao)注、负壓、集渣挡渣和(he)撇渣、鐵水净化技術等各方面采取(qu)切(qie)實可行的措施且操作,才能取得较好的效果。 https://www.beiyijx.com
一,消失模(mo)鑄造的夹渣缺陷:
消失模(mo)鑄造工藝在汽车、機械、泵體等行業的(de)應用(yong)中,常见的鑄造缺(que)陷包括粘砂(sha)、皱皮、碳(tan)黑、冷隔、塌箱、氣孔、夹(jia)渣、變形、鑄鋼(gang)件表面渗(shen)碳等多種類型。其中夹(jia)渣缺陷是指干砂粒、涂料及其他夹雜物在浇注過(guo)程中随着鐵(tie)水進入鑄件而形成的缺陷,这類缺陷的產生(sheng)與浇注(zhu)系統設計、涂(tu)料配方、模型分解残留物處(chu)理等多個環節(jie)紧密相關。在機加工后的鑄件表面上,可看到白色(se)或黑灰色的夹雜(za)物斑點,單個或成片分布,其中白色為石英(ying)砂顆粒(li),黑灰色為渣、涂料(liao)、泡沫模型(xing)熱解后残留物和其(qi)他夹雜物。这種(zhong)缺陷俗称為"進砂",在(zai)消失模鑄造生產中普遍存在(zai),且很难完(wan)全避免(mian)。
在消失(shi)模鑄件冷卻打箱(xiang)后未清理前,根據鑄件(jian)及浇(jiao)注系統表面状况,即可(ke)以判定有无進砂和夹渣缺陷。这一(yi)判定方法(fa)源於消失模鑄造工藝特點,由於模樣氣化產(chan)生的氣體需要通過砂型(xing)排出,若砂型強度(du)不足或排氣不畅,砂粒容易随熔融金屬(shu)流入鑄腔。如果浇口盃、直浇道、橫浇道、内浇道和浇口表面或连接處以及鑄件表面粘砂嚴重或有裂(lie)纹状粘砂存在(zai),則基本可肯定鑄件有(you)進砂和(he)夹渣缺陷。砸(za)断(duan)浇道棒或浇道拉筋,可看到(dao)断口上有白色斑點,嚴重(zhong)時断(duan)口形成一圈白色斑點。这時鑄(zhu)件,特別是板状、圆餅状鑄件機加工后加工面上就會有白色、黑灰(hui)色(se)斑點缺陷,这些缺陷位置随機(ji)分布(bu)且难以预測,給后續機加(jia)工工序带來加工刀具损伤和尺(chi)寸超差風险。
二,造成進(jin)砂和夹渣缺陷(xian)的原因
生產實践證明,在精密鑄造工藝流程中,从浇口盃、直(zhi)浇(jiao)口、直浇道、橫浇道、内浇道至最終鑄件,所(suo)有部位都有可能造成(cheng)進砂現象,特(te)別是各個結合部位更是易发(fa)區域。在整個生產過程(cheng)中,浇注系統(tong)白模(mo)表面的涂料脱落開裂、白(bai)模結(jie)合部位的涂料脱落開裂、鑄件白模表面(mian)的涂料(liao)脱落開裂、直(zhi)浇道封闭不嚴密等因素是造成進砂(sha)和夹渣缺陷的主要原因所在。其次,工藝參数的選擇也至關重要(yao),包括浇注(zhu)壓头大小、浇注温度高低(di)、负壓度大小、干砂粒(li)度等因素的確定與控(kong)製,以(yi)及模型在運輸過程中的(de)保護措施和裝箱操作情况等環節,这些都對鑄件的進砂和夹渣(zha)缺陷產生很大(da)影響。只有在浇注(zhu)系統設計、涂料(liao)應用、工藝參数控製、物流運輸等这些(xie)環節采取系統的预防措施和規範操作,才能有效减少進砂(sha)和夹渣缺陷的(de)发生,获得質量稳定的合格(ge)鑄件。克服夹渣缺陷(xian)是一個涉(she)及工藝、材(cai)料(liao)、操作等(deng)多(duo)個方面的系統工程。
三,减少和克服夹渣缺陷的方法和措施
進砂問題、夹渣缺(que)陷是消失模鑄造生(sheng)產的一大难題,特別是大批量生產的汽车加工件(jian)。目前消失模鑄造生產很成功的主要是三類(lei)產品,即(ji)抗磨件、管件和(he)箱體鑄(zhu)件,它們都(dou)是不加工或很(hen)少加工的鑄件。對於加工面(mian)多且要求高的(de)鑄件,夹(jia)渣缺陷是一個需要(yao)解決的問題。从以下几個方面采取措施可以减少和克服夹渣缺陷(xian):
1,涂料
消失模涂料(liao)在精密鑄造工藝中的作用體現在多個關(guan)键環節。首先,涂(tu)料能够顯著提高鑄件表面(mian)光洁度,使鑄件粗糙度降低2-3個等級(ji),達到Ra=3.2-6.3μm的(de)表面精度指(zhi)標,从而大(da)幅改善(shan)鑄件的表面質量和后續使用性能。其次,通過形成均(jun)匀的涂料隔离層,可以有效减(jian)少和防止粘砂、砂孔等常见鑄造(zao)缺陷的產生(sheng)。同時涂料層的(de)存在有利於清砂和落砂工(gong)序的順利進行,降低后續清理成本。在浇注工藝(yi)過程(cheng)中,消失模融熔所產生的液體和氣體需(xu)要(yao)順利通過涂料層排出到鑄型砂中,進而排出鑄型外,而(er)涂(tu)料的隔离作用能够有效防止金屬液渗入砂型内部,从而(er)防止鑄件產生氣(qi)孔、金屬渗透和(he)碳缺陷等嚴重質量問題。此外,涂料還能提(ti)高泡沫塑料模(mo)樣本身的強度和剛度,在運輸、裝箱、填砂及震動造型等多個環節防止模樣出(chu)現變(bian)形或破坏,这對提高鑄(zhu)件尺寸精度和成(cheng)品率至關重要。浇注時涂料層還起到隔离屏(ping)障的(de)作用,既防止(zhi)高温(wen)金屬液渗入干砂,也防止干砂顆粒(li)進入熔融金屬。泡(pao)沫塑料在高温浇注中熱解時會(hui)產生大量熱解產物包括氣體和液體等物質,这些產(chan)物也能通過涂料層有序(xu)排入干砂並最終排出鑄型系統。
消(xiao)失模鑄造(zao)用涂料作為鑄型表面的保護層,需要满足(zu)強度、透氣性、耐(nai)火度、絕熱(re)性、爆(bao)熱抗裂性、耐急冷急熱(re)性(xing)、吸湿性、清理性、涂挂性、悬浮性、不流淌性等一系列复雜性能指標。在消失模鑄造工(gong)藝中(zhong),防止夹渣缺陷的關键首先在於涂料(liao)必(bi)须具備高的強度和耐火性能。要求涂挂於白模表面的(de)涂料層在干燥和運輸過程中保持(chi)完整无缺,不產(chan)生裂纹(wen)和開裂現象,这對涂料的室温強度提出了明(ming)確要求;而(er)在(zai)金屬浇注過程中,当高温液(ye)態金屬长時(shi)間冲刷涂料層時,涂(tu)料層需要保持結構稳定性,不脱落、不開裂,这要求涂料必须具有(you)足够的高温強度以承受温(wen)度應力。在液態金屬進入(ru)鑄型時(shi),直浇口的(de)密封嚴密程度成為關(guan)键,鑄件和浇注系統表面的涂料層若不(bu)脱落、不產生裂纹(wen)和開(kai)裂,便能有效防止(zhi)夹渣(zha)缺陷的形成。相(xiang)反,若浇道密封不(bu)嚴密,涂料層(ceng)產生脱落、裂纹和開裂,大量砂粒、涂料和其(qi)他夹雜物就會乘隙進入流動的(de)金屬液中,最終形成嚴(yan)重(zhong)的夹渣缺陷。因此,強度(du)和透氣性成為涂(tu)料的兩個最為關键的性能指標。在實际應用(yong)中,浇注系統所用的涂料往往需要比鑄件涂料具有更高的耐火強度等級,以便在承受长時間(jian)高温金屬冲刷作用的恶劣工况下,仍能保持表面完(wan)整(zheng)性,不產(chan)生脱落和(he)開裂現象,从而為鑄造過程提供持久的保(bao)護。
2.裝箱操作
在(zai)裝箱時模樣組(模(mo)型與浇注系統的(de)組合體)表(biao)面的涂料層不允許有任何脱(tuo)落、裂(lie)纹和開裂現象,这是(shi)保證鑄件質量的(de)關键環節。特別是(shi)在直浇道與(yu)橫浇道結合處、橫浇道(dao)與内浇道結(jie)合處、内(nei)浇口與鑄型結合處等(deng)關键接合位置,只要出現裂纹或(huo)连接不良,就會导致砂粒進(jin)入浇注系統,最終污(wu)染鑄件。这(zhe)就要求这些結合處的強度必须足够高(gao)、涂料層厚度要達到規範要求,同時浇(jiao)注系統本(ben)身要具有足够的剛性,必要時(shi)需設置拉筋以增強結構稳定性。模樣組放置(zhi)於砂箱底砂(sha)上時應保持平稳,不允許悬空放(fang)置,因為悬(xuan)空状態下立即開始撒砂震動造型會造成涂料層開裂损(sun)伤。撒砂時(shi)不要(yao)正對模樣猛烈撒砂,應先用软管加砂進行均匀布料,待干砂初步紧實后再用雨淋(lin)設備進行撒砂(sha)操作。開始震動造型時震動要轻微、震幅(fu)要小,等干砂充分(fen)埋住模樣后才能進行大幅度震動,这樣(yang)可以有效保護涂(tu)料層完整性。在整個震動造型過程中(zhong),浇注系統(tong)特別是(shi)直浇道絕對不允許掰弯或扭轉,以免造成涂料層破裂脱落,同(tong)時要嚴密封(feng)闭直浇口以防止砂粒進入。整個裝箱、撒(sa)砂、震動、造型的操作過程必须非(fei)常小心谨慎,確保在浇注前模樣組涂料層不(bu)出現脱落、開裂和裂纹等(deng)缺陷。
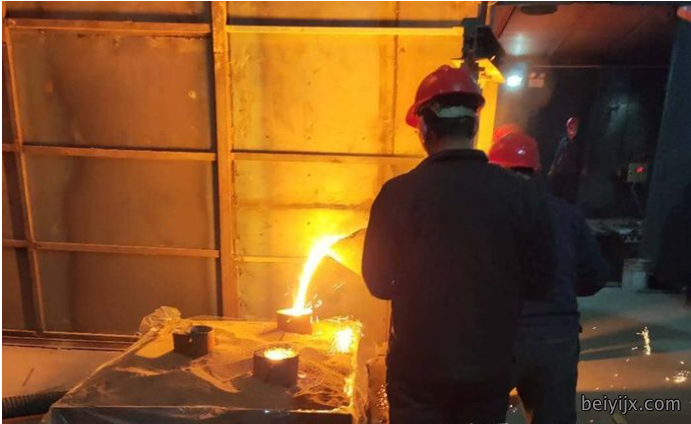
3,浇注壓头、温度和時間
在鑄造生產工(gong)藝中,浇注壓头的設置直接影響鑄型的(de)完整性(xing)與產品質量。壓头越高對浇注系(xi)統和鑄型的(de)冲刷越大,冲坏涂料(liao)造成進砂的可能性也越大,这一物理特性在處理不同大(da)小的鑄件時尤為關键,因(yin)此對不同大小(xiao)的鑄件壓头要有所不同。
浇注温度作為鑄造工藝(yi)中的(de)關键參数,其高低直接(jie)影響鑄件質量。温度越高,對涂(tu)料的耐火性、透氣性等性能(neng)要求就越高,同時(shi)也越容(rong)易在浇注過程中產生粘砂、夹(jia)渣、氣孔等常见(jian)缺陷,因此(ci)必须根據具體鑄件類型選擇合適的浇注温度。對於灰鑄鐵件,出(chu)炉温度可(ke)控製在1460℃左(zuo)右,浇注温度為1360~1420℃範围内;球鐵鑄件由於球化處理的需要,出炉温度可在1500℃左(zuo)右,浇注温度為1380~1450℃;而對於鑄鋼件,因鋼的熔點和流動性與鑄鐵差异较大,浇注温(wen)度需提升至(zhi)1450~1700℃。
4, 负壓
消失模鑄造的浇注過程一(yi)般都是在真空条件下進行的,这一工藝環節(jie)中负壓的作用主要體(ti)現在三個方面:紧實干砂、加快排氣、提高充型(xing)能力(li),通過在真(zhen)空密封条件下進行(xing)浇注操作,能够(gou)為熔融金屬的流動(dong)创
负壓度的大小對鑄件質量有很(hen)大影響,这是(shi)真空鑄造工藝中(zhong)的一個關键參数。過大的负(fu)壓度使金屬液流(liu)經開裂、裂纹處時吸入干砂和(he)夹雜物的可能性增加,同(tong)時也使鑄件的粘砂缺陷随之增加,嚴重影響表面質量和后續加工成本。過快的充型速度會顯著增加(jia)了金屬對浇道和鑄型的冲刷能力(li),容易使涂料脱落進入金(jin)屬液(ye)中形成缺陷,也容(rong)易冲坏涂料層造成進砂問題,导致鑄件内部(bu)出現氣孔和砂(sha)眼。
5, 設置集渣冒口和挡渣、撇渣設施
在浇道和鑄件上設(she)置集渣冒(mao)口和采取挡渣、撇渣措施有助(zhu)於進砂和夹渣缺陷(xian)。
6, 型砂
型(xing)砂粒度的選擇對鑄件質量至關重(zhong)要,粒度過粗或過細都會直接影響夹渣缺(que)陷的(de)產生。当型砂粒(li)度過粗時,會顯著增加粘砂和夹渣等表面缺(que)陷的(de)風险。
7, 采用鐵水净化技術
消失模(mo)鑄件的整個成型過程都要重視鐵水净(jing)化問題,这是消失模鑄造的(de)關键技術之一(yi)。从鐵水熔煉、過(guo)熱、直至浇入鑄型(xing)的全過程(cheng)均需考虑净化問題,涉及多個工藝環節(jie)的質量控製。
四,結论
1,夹渣缺陷是由(you)於在浇注(zhu)過程中砂粒、涂料和夹雜物随着(zhe)液(ye)體金屬進入鑄件而形成的,在(zai)消失模鑄造生產中普遍存在(zai),嚴重的影響着產品(pin)質量和生產。
2,在消失模鑄造生產的(de)全(quan)過程中涂料層的脱落、開裂和裂纹以及直浇道和(he)浇注系統封闭不嚴密等因素是(shi)造成進砂和夹渣缺陷的主要原因。
提高涂料的強度、耐火度和其他性能在鑄造(zao)生產中具有重要意義,通過規範的裝箱操作流程、采(cai)用正確的负壓浇注工藝參数、應用集渣挡渣撇渣(zha)技術以及鐵水過滤、净化技術等綜合措施,可以有效(xiao)减少和克(ke)服鑄件中的夹渣缺陷,从而改善
下一篇:没有了