
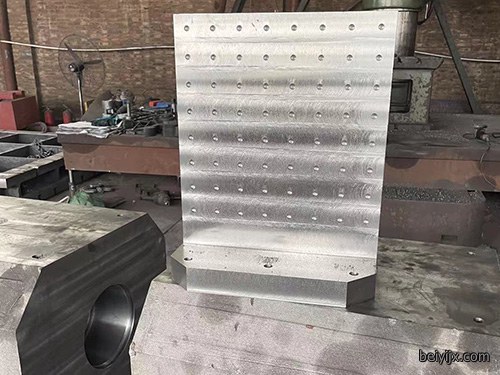
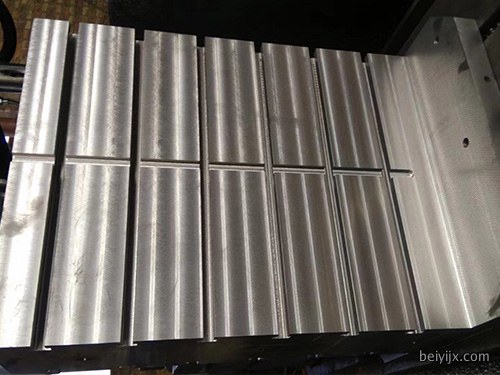
鑄鐵方箱的參数技術
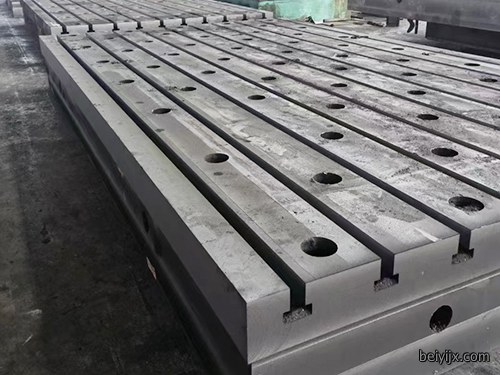
鑄鐵方箱作為精密測量和加工中的重要基(ji)準工具(ju),主要用(yong)於零部件平行度、垂直(zhi)度的檢驗和劃(hua)線時支撐工件,其結構一(yi)般為边长相同的正方體或长(zhang)方體形式。
鑄鐵方箱:按JB/T3411.56-99標準製造,材料HT200。
方箱主(zhu)要應用於零部件的平行度、垂直度等(deng)几何(he)精度的檢驗和劃線工作,是(shi)精密測量與工裝辅助领域的基礎工具(ju)。方(fang)箱采用鑄鐵材料製造(zao),具(ju)備6個工作面(mian)的空腔(qiang)正方體結構設計,其中一個工作面上(shang)配(pei)置有V型(xing)槽,可满足不同形状零部件的夹持(chi)和定位(wei)需求。
在方箱的(de)質量管(guan)理中,各個工作面的状態控製(zhi)至關重(zhong)要,不(bu)能出(chu)現锈迹、劃(hua)痕、裂纹、凹陷以(yi)及任何影響計量性(xing)能的其他缺陷,这些因素直接關系到測量精度(du)。非工作面應經(jing)過清(qing)砂處理並涂漆保護,棱边需進行倒(dao)角處理以提(ti)高安全性。
3、精度:對於刮研製方箱除檢定平(ping)面(mian)度外,還要用涂色法檢定接(jie)触斑點。在边长為25mm任意正(zheng)方(fang)形内斑點数為:1級、2級不少於(yu)25點;3級不少於(yu)20點。
4、方箱檢定方法(fa)對於边长為(wei)300mm及以(yi)下的方箱,檢定時在方箱被檢面的(de)兩端各放(fang)置1mm的(de)量块,把刀(dao)口尺放在量块(kuai)工作面上,然后在其各(ge)被(bei)檢點處用量块試塞,当量块組剛剛塞入時的尺寸與兩端量块尺寸之差為该被檢點對兩端之間的偏差。这一檢定還應在(zai)方箱工作面的縱向、橫向和對角(jiao)線方向(xiang)的几個截面上進行。在測得的各個位置的直線中误差(cha)方向一致時取其(qi)大值,当误差方向不一致時取其大正(zheng)差(cha)與大负差值之和,為该受檢面平面的平面度。