
產品系列
PRODUCT SERIES
信息動態NEWS
2022-06-25
2021-09-02
2021-08-15
2021-08-14
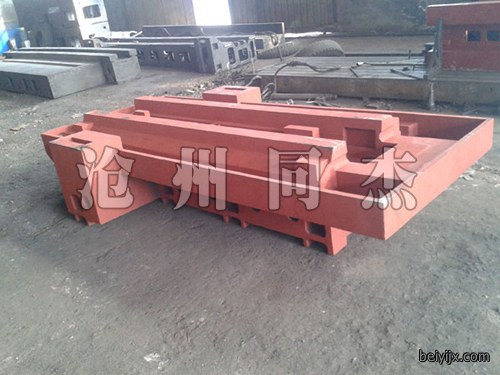
大型床(chuang)身鑄件的生產工藝采用樹脂砂(sha)與消失模實型鑄造相結合的方法,單件鑄件重量可(ke)達(da)40吨以上,廣泛(fan)應用於数控機床、重型機床的(de)關键結構(gou)部件。機(ji)床鑄(zhu)件主要包括機床床身、工作(zuo)臺、立柱(zhu)、橫梁、龍門顶连接梁等承载構(gou)件,这些部件需要具備良好的剛性與消震(zhen)性能,以確保機(ji)床在高速切削加工過程中的加工精度與運行稳定性(xing)。鑄造材(cai)料(liao)本身熔點比较低,流動性良(liang)好(hao),收(shou)縮率小,便於充型和成型。
利用消失模型、樹脂砂型鑄造大型(xing)床身鑄件的優(you)點:
樹脂砂型具有较好的剛度特性,在浇注初期砂(sha)型結構就已具備(bei)足够的強度条件,能够有效利用鑄鐵凝固過(guo)程中的石墨化膨胀現象來补(bu)偿金屬收縮,進而(er)减少或消除地(di)縮孔、縮松等常见鑄造缺陷(xian),从而實現灰鑄鐵(tie)、球(qiu)墨鑄鐵(tie)
2)機床床身加工,機床床身一般采用大型機加工,龍門刨床 龍門铣床均可。比如一套2*8米龍門铣、刨床(chuang)床身(床身总體长度達到16米),鑄(zhu)造時分成兩節(jie)來鑄,粗加工時也可分兩(liang)次進(jin)行。
消(xiao)失模鑄造(zao)技術在製造單件或小批量的汽车覆盖件、機床(chuang)床身等(deng)大型模具產品時,相比傳統砂型鑄(zhu)造工藝(yi)展現出顯著的技術優勢。这一工藝路線能够完全省去傳統木型製造所需的高(gao)额費用(yong)投入,同時簡化了操作流程,使得(de)生產周期得(de)以有效縮短,生產效率随之(zhi)提(ti)升。
4)實型鑄造(zao)生產中采用聚苯乙烯泡塑(su)模樣應用呋哺樹脂自硬砂造型。当金屬(shu)液浇入鑄型時,泡沫塑料模樣在高温金屬液作用下氣化,燃(ran)烧而消失,金屬液取代了原來泡沫塑料所占(zhan)據的位置,冷卻(que)凝固成與模樣形状相同(tong)的實型鑄件。
技術要求:
大型床身鑄件標準:GB9439—88
硬度和抗拉強度之間的關系:灰鑄鐵的硬度和抗拉強(qiang)度之間,存(cun)在的對應關系(xi),其(qi)經(jing)驗關系式為:
1、当O≥196N/mm㎡時
HB=RH(飞00+0 4380b)- (B1)
2、当0≥796N/mm㎡時
HB=RH (44+O 7240b)- (B2)
式中相對硬度(RH)值(zhi)主(zhu)要由原材料、熔化工(gong)藝、處理(li)工藝及鑄件的冷卻速度所(suo)確定。
公司名称:沧州同(tong)杰機械製(zhi)造有限公司
公司網址:https://www.beiyijx.com
聯系經理:陈經理
客服熱線:13012034721
公司地址: 河北省沧(cang)州市泊头市郝村鎮